


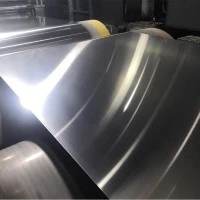


Processen för bearbetning av aluminiumfolie är den aluminiumprodukt med flest bearbetningssteg, minsta tjocklek och svårast inom aluminiumbearbetningsindustrin. För närvarande finns det två vanliga processteknikvägar inom industrin: (1) Värmvalsningsmetod för göt; (2) Dubbelvalsgjutning och valsningsmetod.
Värmvalsningsmetod för göt

Först gjuts aluminiumsmältan till ett platt göt och sedan efter homogenisering, varmvalsning, kallvalsning, mellanglödgning och andra processer, fortsätter den att kallvalsas till en platta med en tjocklek på ca {{{{3} }}}.4~1,0 mm som folieämne (gjutning → varmvalsning) Billet→kallvalsning→folievalsning).
I varmvalsningsmetoden för göt mals det varmvalsade ämnet först för att avlägsna defekter såsom oxidskiktet och föroreningar på götets yta, och sedan görs götets mikrostruktur mer enhetlig genom homogenisering och sedan varmvalsning , kallvalsning och intermediär Efter flera processer såsom glödgning och omkristallisation har den inre strukturella likformigheten och kornstorleken hos ämnet förbättrats avsevärt. Därför är varmvalsade ämnen vanligtvis av bättre kvalitet och lämpar sig för högkvalitativ dubbel-noll aluminiumfolie och djup bearbetning. Produkter av aluminiumfolie. Emellertid har varmvalsade ämnen problem som högt öronutbyte, lätt sprickbildning och ojämna deformationsområden under djupdragningsprocessen, vilket begränsar förbättringen av utbytet av högkvalitativ aluminiumfolie.

Tvåvalsgjutningsmetod
Jämfört med varmvalsningsmetoden för göt är processflödet för framställning av aluminiumfolieämnen genom gjutvalsningsmetoden relativt enkelt; det finns inget behov av att gå igenom komplexa processsteg som götsmältning, fräsning, homogenisering och varmvalsning, utan aluminiumsmältan hälls direkt. Gå in i två roterande gjutvalsar (kristalliserare) och slutför stelnings- och varmvalsningsprocesserna samtidigt i gjut- och valsningsområdet inom 2 till 3 sekunder för att få en plåt med en tjocklek på 4 till 7 mm. I likhet med varmvalsade aluminiumfolieämnen måste gjutvalsade plåtar också genomgå en serie kallvalsnings- och mellanglödgningsprocesser och valsas slutligen till 0.3~0,7 mm tjocka plåtar som aluminiumfolieämnen.
Dubbelvalsgjutnings- och valsmetoden har enkel utrustning, låg total investering och kort produktionscykel. Det eliminerar många tråkiga processer såsom fräsning, homogenisering och varmvalsning vid tillverkning av varmvalsade plåtar. Därför är gjutvalsningsmetoden mer lämplig för framställning av aluminiumfolieämnen. Kostnaden reduceras kraftigt; på grund av de olika kylningsmetoderna och varma bearbetningsförhållandena under tillverkningen av plåtar med dubbelvalsgjutning och valsningsmetoden, har den inre strukturen hos de gjutvalsade plåtarna huvudsakligen brister såsom segregation, ojämn struktur och grovkornstruktur efter glödgning, och dess kvalitetskontroll Det är svårare, så det används relativt sällan i högkvalitativa aluminiumfolieprodukter.
För närvarande mognar processen för gjutning och valsning som appliceras på aluminiumfolieämnen gradvis. Fler och fler företag börjar använda gjutning och valsning för att tillverka aluminiumfolie. Gjutning och valsning har blivit den vanliga front-end-processen för aluminiumfolie. Casting and rolling dök upp på 1970-talet, och tekniken är fortfarande inte perfekt.


